వార్తలు

ఆటోమేటిక్ పేపర్ కప్ మెషీన్‌ల కోసం ఎసెన్షియల్ ఆపరేటర్స్ హ్యాండ్‌బుక్

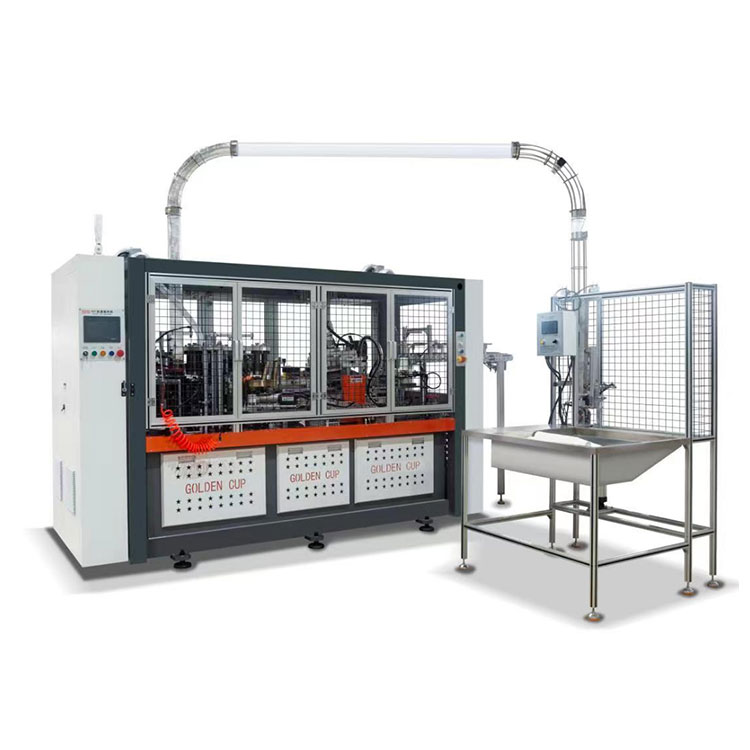
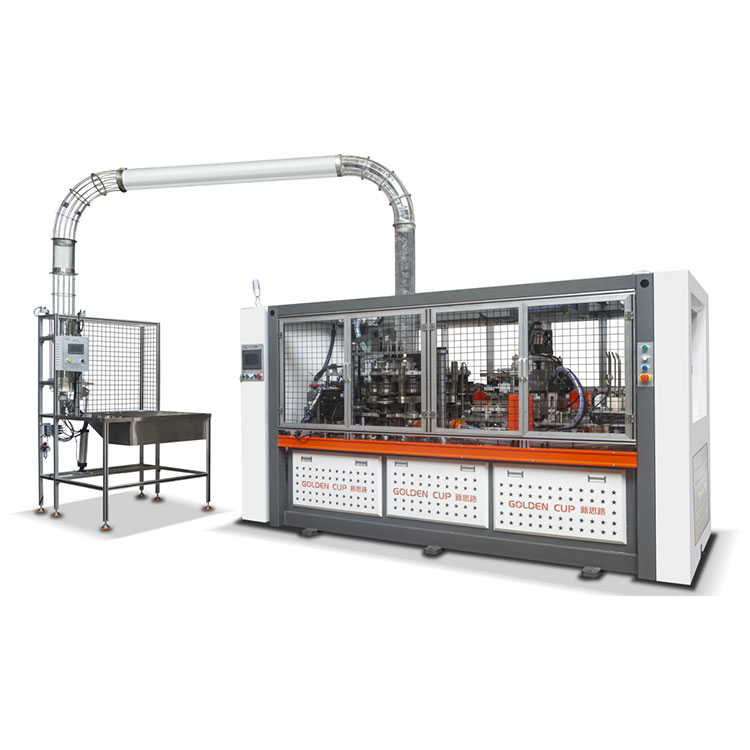
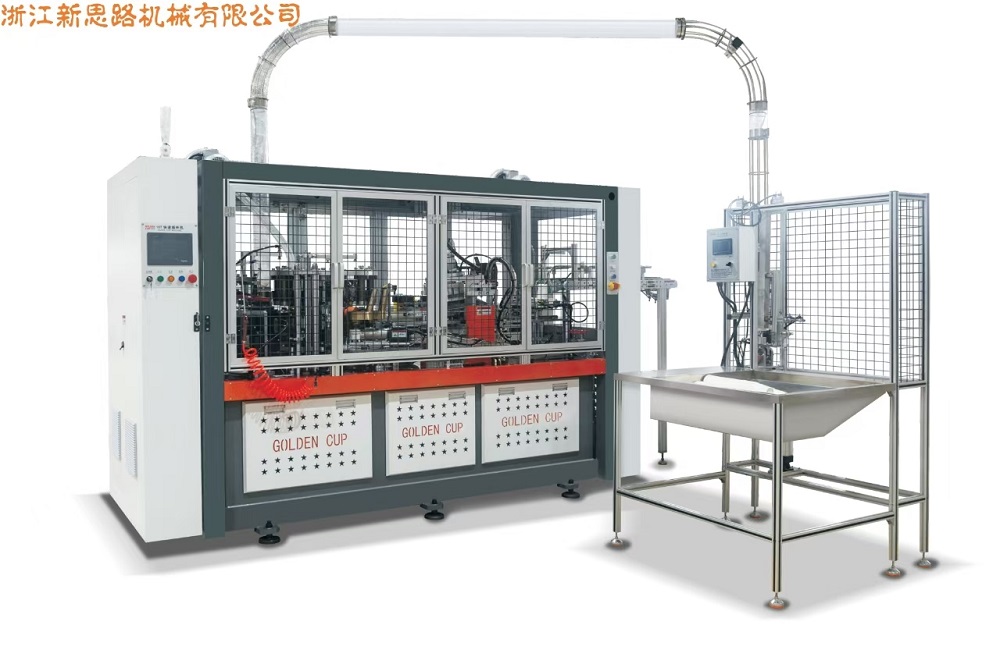
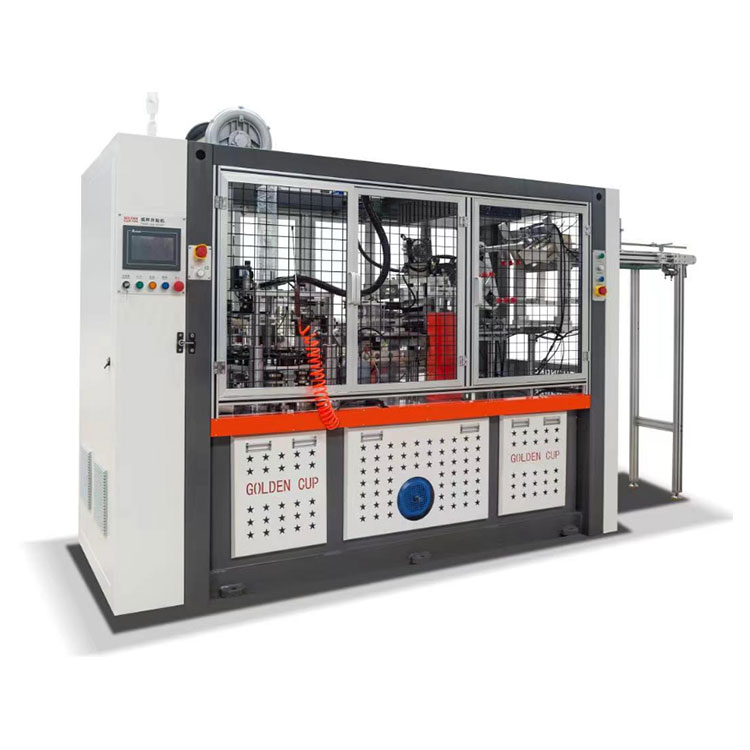
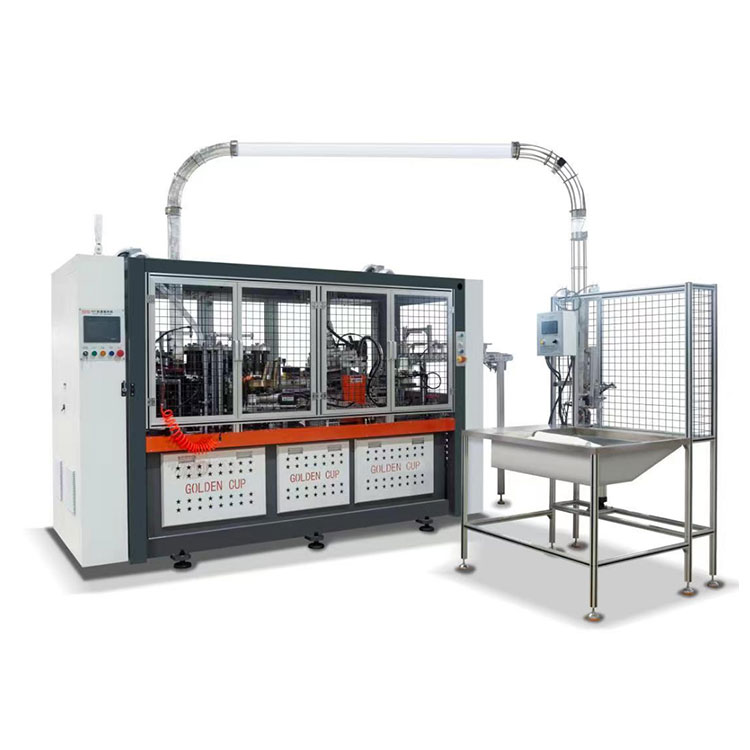
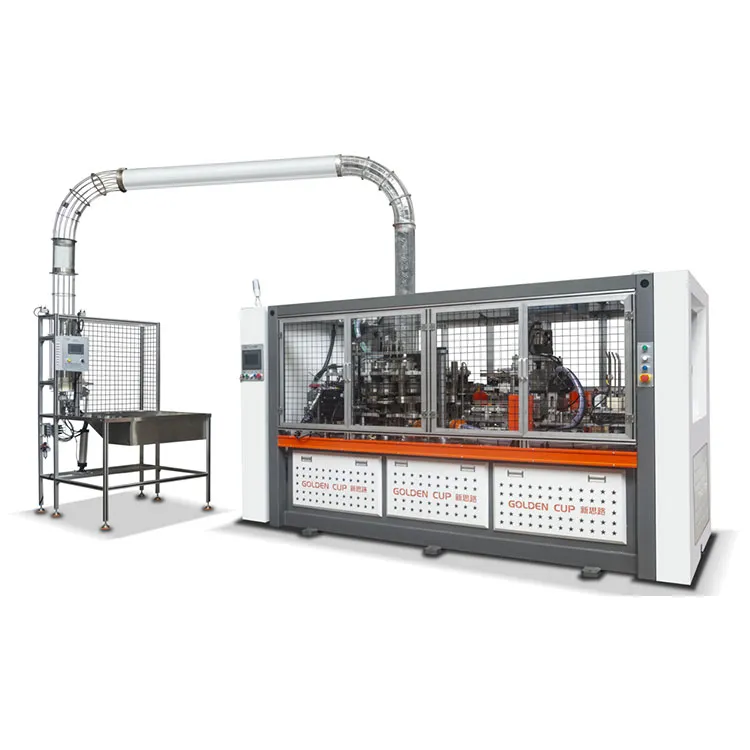
ఆటోమేటిక్ పేపర్ కప్ మెషిన్sఅధిక-వాల్యూమ్ పునర్వినియోగపరచలేని కప్పు ఉత్పత్తికి ప్రధాన పరికరాలు. సెమీ ఆటోమేటిక్ లేదా మాన్యువల్ ప్రత్యామ్నాయాల వలె కాకుండా, పూర్తిగా ఆటోమేటిక్ సిస్టమ్‌లు పేపర్ ఫీడింగ్, ఫార్మింగ్, బాటమ్ సీలింగ్, రిమ్ కర్లింగ్ మరియు కప్ ఎజెక్షన్‌ను ఒక నిరంతర ప్రక్రియగా అనుసంధానిస్తాయి. ప్రస్తుత హై-స్పీడ్ మోడల్‌లు నిమిషానికి డెబ్బై మరియు నూట ముప్పై కప్పుల మధ్య ఉత్పత్తి చేయగలవు, కొన్ని అధునాతన యూనిట్‌లు నిమిషానికి మూడు వందల ముప్పై కప్పుల వరకు చేరుకుంటాయి. అయినప్పటికీ, ఈ స్థాయి సామర్థ్యాన్ని సాధించడం అనేది పూర్తిగా ప్రామాణికమైన ఆపరేటింగ్ విధానాలు మరియు శాస్త్రీయ నిర్వహణ వ్యవస్థపై ఆధారపడి ఉంటుంది. ఈ మెషీన్‌లను సమర్థవంతంగా ఉపయోగించడం కోసం ఈ గైడ్ ఆచరణాత్మక, దశల వారీ విధానాన్ని అందిస్తుంది.

ప్రీ-స్టార్టప్ ప్రిపరేషన్

యంత్రాన్ని శక్తివంతం చేయడానికి ముందు, మూడు ప్రాథమిక తనిఖీలు తప్పనిసరి. మొదట, పర్యావరణం మరియు విద్యుత్ సరఫరాను తనిఖీ చేయండి. పరికరాలను పొడి, బాగా వెంటిలేషన్ మరియు లెవెల్ ప్రాంతంలో ఉంచాలి. పవర్ కార్డ్ చెక్కుచెదరకుండా మరియు మ్యాచింగ్ అవుట్‌లెట్‌కు గట్టిగా కనెక్ట్ చేయబడాలి. రెండవది, ముడి పదార్థాలను ధృవీకరించండి. కాగితం స్టాక్ తప్పనిసరిగా ఏకరీతి మందాన్ని కలిగి ఉండాలి మరియు ముడతలు లేదా నష్టం లేకుండా ఉండాలి. కాగితపు రోల్స్‌ను ఫీడింగ్ రాక్‌పై చక్కగా ఉంచండి మరియు సాఫీగా ఫీడింగ్ అయ్యేలా వాటి స్థానాన్ని సర్దుబాటు చేయండి. మూడవది, అచ్చు మరియు స్పెసిఫికేషన్ సెట్టింగ్‌లను నిర్ధారించండి. కప్ పరిమాణాన్ని మార్చినట్లయితే, మీరు తప్పనిసరిగా ఏర్పడే అచ్చును తదనుగుణంగా భర్తీ చేయాలి మరియు కర్లింగ్ కామ్ మెకానిజం వంటి క్లిష్టమైన భాగాలు సరిగ్గా సర్దుబాటు చేయబడిందని ధృవీకరించాలి.

క్రిటికల్ ఆపరేటింగ్ పారామితులను సెట్ చేస్తోంది

పారామీటర్ కాన్ఫిగరేషన్ తుది ఉత్పత్తి నాణ్యతను నేరుగా ప్రభావితం చేస్తుంది మరియు ఉత్పత్తి అవసరాల ఆధారంగా జాగ్రత్తగా సర్దుబాటు చేయాలి:


  • కప్ కొలతలు.
నియంత్రణ ప్యానెల్ ద్వారా వ్యాసం, ఎత్తు మరియు సామర్థ్యాన్ని సెట్ చేయండి. వేర్వేరు యంత్ర నమూనాలు వేర్వేరు ఇన్‌పుట్ పద్ధతులను కలిగి ఉంటాయి, కాబట్టి ఎంట్రీ తర్వాత సెట్టింగ్‌లను ఎల్లప్పుడూ రెండుసార్లు తనిఖీ చేయండి.
  • ఉత్పత్తి వేగం.
ఆర్డర్ వాల్యూమ్ మరియు డెలివరీ గడువుల ప్రకారం వేగాన్ని సర్దుబాటు చేయండి. మితిమీరిన అధిక వేగం లోపాలను ఏర్పరుస్తుంది, అయితే అతి తక్కువ వేగం ఉత్పత్తిని తగ్గిస్తుంది. తుది వేగాన్ని సెట్ చేయడానికి ముందు చిన్న ట్రయల్ బ్యాచ్‌ని అమలు చేయడం మంచిది.
  • ఉష్ణోగ్రత మరియు ఒత్తిడి.


నిర్దిష్ట కాగితపు పూత మరియు అంటుకునే రకం ఆధారంగా వీటిని తప్పనిసరిగా క్రమాంకనం చేయాలి. తగినంత ఉష్ణోగ్రత బలహీనమైన సీల్స్‌కు దారితీస్తుంది, అయితే అధిక ఉష్ణోగ్రత కాగితాన్ని కాల్చివేయవచ్చు లేదా PE పూతను ఎక్కువగా కరిగిస్తుంది. సాధారణ సీలింగ్ పద్ధతులలో హాట్-ఎయిర్ సీలింగ్ మరియు అల్ట్రాసోనిక్ సీలింగ్ ఉన్నాయి. రెండోది హై-ఫ్రీక్వెన్సీ వైబ్రేషన్ ద్వారా వేడిని ఉత్పత్తి చేస్తుంది మరియు వేరే పారామీటర్ లాజిక్ అవసరం, కాబట్టి సరైన పరిధుల కోసం ఎల్లప్పుడూ మెషీన్ మాన్యువల్‌ని సంప్రదించండి.

రన్నింగ్ ప్రాసెస్‌ని పర్యవేక్షిస్తోంది

ప్రీహీటింగ్ దశ తర్వాత, మీరు ఆటోమేటిక్ ఉత్పత్తిని ప్రారంభించవచ్చు. ఆపరేషన్ సమయంలో కింది ప్రాంతాలకు నిరంతర శ్రద్ధ ఉండాలి:

పేపర్ ఫీడింగ్ సిస్టమ్. కాగితం ఏర్పడే విభాగంలోకి సజావుగా కదులుతుందో లేదో గమనించండి. జామ్ సంభవించినట్లయితే, వెంటనే యంత్రాన్ని ఆపి, అడ్డంకిని క్లియర్ చేయండి మరియు మూల కారణాన్ని పరిశోధించండి-ఇది అడ్డుపడే ఫీడ్ పాత్, అరిగిపోయిన రోలర్లు లేదా అసమాన కాగితం కావచ్చు.

నాణ్యతను రూపొందించడం మరియు సీలింగ్ చేయడం. క్రమమైన వ్యవధిలో యాదృచ్ఛిక తనిఖీలను నిర్వహించండి. సైడ్ సీమ్ గట్టిగా బంధించబడిందో లేదో తనిఖీ చేయండి, దిగువ సీల్ పూర్తిగా లీక్ ప్రూఫ్‌గా ఉంది మరియు రిమ్ కర్ల్ మృదువుగా మరియు గుండ్రంగా ఉందో లేదో తనిఖీ చేయండి. సీలింగ్ లోపాలు కనిపించినట్లయితే, అవి సాధారణంగా సరికాని ఉష్ణోగ్రత లేదా పీడన సెట్టింగ్‌లకు లేదా అచ్చు ఉపరితలాలపై కాలుష్యంతో ముడిపడి ఉంటాయి.

కప్ సేకరణ పూర్తయింది. కప్ డిశ్చార్జ్ చ్యూట్ వద్ద సేకరణ కంటైనర్‌ను ఉంచండి. క్రమానుగతంగా ఖాళీ చేయండి మరియు మంచి ఉత్పత్తులతో కలపకుండా నిరోధించడానికి కనిపించే లోపభూయిష్ట కప్పులను తీసివేయండి.

సాధారణ లోపాలను పరిష్కరించడం

కింది పట్టిక ఉత్పత్తి సమయంలో ఎదురయ్యే సాధారణ సమస్యలు మరియు వాటికి సంబంధించిన పరిష్కారాలను వివరిస్తుంది:

పేపర్ జామ్. నిరోధించబడిన ఫీడ్ పాత్, అసమాన కాగితపు షీట్‌లు లేదా అరిగిపోయిన ఫీడ్ రోలర్‌లు వంటి కారణాలు సాధ్యమే. మార్గాన్ని క్లియర్ చేయండి, పేపర్ బ్యాచ్‌ను భర్తీ చేయండి మరియు అవసరమైన విధంగా రోలర్‌లను రిపేర్ చేయండి లేదా భర్తీ చేయండి.

పేలవమైన సీలింగ్. ఇది సరికాని ఉష్ణోగ్రత లేదా పీడనం, మురికి అచ్చు ఉపరితలాలు లేదా అసాధారణ అల్ట్రాసోనిక్ పారామితుల వలన సంభవించవచ్చు. ఉష్ణోగ్రత మరియు పీడనాన్ని సర్దుబాటు చేయండి, అన్ని సీలింగ్ అచ్చులను శుభ్రం చేయండి మరియు అల్ట్రాసోనిక్ జనరేటర్ మరియు ట్రాన్స్‌డ్యూసర్‌ను తనిఖీ చేయండి.

కప్ ఆకారం తప్పు. అచ్చులను తప్పుగా అమర్చడం లేదా తప్పు స్పెసిఫికేషన్ యొక్క కాగితాన్ని ఉపయోగించడం వల్ల కావచ్చు. అచ్చు అమరికను రీకాలిబ్రేట్ చేయండి మరియు నియమించబడిన పేపర్ గ్రేడ్‌కు మారండి.

విపరీతమైన కంపనం. తరచుగా వదులుగా ఉండే ఫాస్టెనర్‌లు, అసమతుల్య భ్రమణ భాగాలు లేదా లెవెల్ మెషిన్ బేస్ వల్ల సంభవిస్తుంది. అన్ని బోల్ట్‌లను బిగించి, డైనమిక్ బ్యాలెన్సింగ్ చేయండి మరియు షిమ్‌లతో యంత్రాన్ని సమం చేయండి.

సరికాని కట్టింగ్. నిస్తేజమైన బ్లేడ్లు లేదా సరికాని కట్టింగ్ వేగం సాధారణ దోషులు. బ్లేడ్‌లను పదును పెట్టండి లేదా భర్తీ చేయండి మరియు తదనుగుణంగా కట్టింగ్ వేగాన్ని సర్దుబాటు చేయండి.

మెయిన్ మోటార్ స్టార్ట్ అవ్వకపోవడం లేదా హీటర్ సెట్ టెంపరేచర్‌కు చేరకపోవడం వంటి ఎలక్ట్రికల్ సమస్యల కోసం, వైరింగ్ కనెక్షన్‌లు, ఓవర్‌లోడ్ ప్రొటెక్షన్ డివైజ్‌లు, హీటింగ్ కాయిల్స్ మరియు థర్మోకపుల్‌లను తనిఖీ చేయండి.

ప్రివెంటివ్ మెయింటెనెన్స్ షెడ్యూల్‌ను ఏర్పాటు చేయడం

మెషీన్ జీవితకాలాన్ని పొడిగించడానికి మరియు స్థిరమైన ఉత్పత్తి నాణ్యతను నిర్ధారించడానికి బాగా నిర్మాణాత్మక నిర్వహణ ప్రణాళిక పునాది. కింది ఫ్రీక్వెన్సీ సిఫార్సు చేయబడింది:

రోజువారీ శుభ్రపరచడం. ప్రతి ప్రొడక్షన్ షిఫ్ట్ చివరిలో, ఏర్పడే అచ్చులను, హీటింగ్ ఎలిమెంట్స్ మరియు కన్వేయర్ బెల్ట్‌లను పూర్తిగా శుభ్రం చేయండి. అన్ని కాగితపు దుమ్ము, అంటుకునే అవశేషాలు మరియు పేరుకుపోయిన దుమ్మును తొలగించండి.

ఆవర్తన సరళత. తయారీదారుల విరామాలకు అనుగుణంగా అన్ని చైన్‌లు, గేర్లు, బేరింగ్‌లు మరియు క్యామ్ ఫాలోయర్‌లకు పేర్కొన్న గ్రేడ్ లూబ్రికేటింగ్ ఆయిల్‌ను వర్తించండి. ఇది ఘర్షణను తగ్గిస్తుంది మరియు అకాల దుస్తులు నిరోధిస్తుంది.

ఎలక్ట్రికల్ సిస్టమ్ తనిఖీలు. అన్ని వైరింగ్, స్విచ్‌లు, సెన్సార్‌లు మరియు కంట్రోల్ ప్యానెల్‌ను క్రమం తప్పకుండా తనిఖీ చేయండి. ఏదైనా తెగిపోయిన వైర్లు, తప్పు సెన్సార్‌లు లేదా అరిగిపోయిన కాంటాక్టర్‌లను వెంటనే భర్తీ చేయండి.

వేర్ పార్ట్‌ల భర్తీ. అచ్చులను ఏర్పరచడం, సీలింగ్ ఇన్సర్ట్‌లు మరియు హీటింగ్ ఎలిమెంట్‌లు వినియోగించదగిన వస్తువులు. వారి అరిగిపోయే పరిస్థితిని నిశితంగా పరిశీలించండి మరియు ఊహించని పనికిరాని సమయాన్ని నివారించడానికి విడిభాగాల తగినంత స్టాక్‌ను ఉంచండి.

ఆపరేటర్ శిక్షణ. ప్రతి మెషిన్ ఆపరేటర్ ప్రామాణిక ఆపరేషన్‌లో మాత్రమే కాకుండా ప్రాథమిక శుభ్రపరిచే విధానాలు మరియు తప్పు గుర్తింపులో కూడా శిక్షణ పొందారని నిర్ధారించుకోండి. శిక్షణ పొందిన ఆపరేటర్ అసాధారణమైన శబ్దాలు, వాసనలు లేదా ఉష్ణోగ్రత హెచ్చుతగ్గులను ముందుగానే గుర్తించి, అవి పెద్ద వైఫల్యాలకు దారితీసే ముందు వాటిని నివేదించవచ్చు.

సమర్థత మెరుగుదల కోసం వ్యూహాలు

ఉత్పత్తి నిర్వహణ దృక్కోణం నుండి, కప్ మెషిన్ లైన్ చివరిలో ప్యాకేజింగ్ దశ తరచుగా చాలా శ్రమతో కూడుకున్నది. ఆటోమేటిక్ ఇన్‌స్పెక్షన్ యూనిట్‌లు మరియు ఆటోమేటిక్ ప్యాకేజింగ్ మెషీన్‌లను ఇన్‌స్టాల్ చేయడం వల్ల మాన్యువల్ లేబర్ ఖర్చులు గణనీయంగా తగ్గుతాయి మరియు మొత్తం లైన్ నిర్గమాంశను పెంచుతుంది. అదనంగా, ఫాల్ట్ డిటెక్షన్ కోసం ఫోటోఎలెక్ట్రిక్ సెన్సార్‌లతో ఇప్పటికే ఉన్న మెషీన్‌లను తిరిగి అమర్చడం-పేపర్-ఎండ్ హెచ్చరికలు, కప్పు మిస్‌ఫీడ్ అలారాలు లేదా లెక్కింపు లోపాలు వంటివి-ఆటోమేటిక్ స్టాప్‌పేజ్‌ని ఎనేబుల్ చేస్తుంది మరియు ముడి పదార్థాల వ్యర్థాలు మరియు అనవసరమైన విద్యుత్ వినియోగం రెండింటినీ తగ్గిస్తుంది. తమ ఆటోమేషన్ స్థాయిని పెంచే లక్ష్యంతో ఉన్న ఫ్యాక్టరీల కోసం, ఈ అప్‌గ్రేడ్‌లు విలువైన పెట్టుబడులను సూచిస్తాయి.

ముగింపులో, ఒక యొక్క ఆచరణాత్మక విలువఆటోమేటిక్ పేపర్ కప్ మెషిన్రెండు సమానమైన ముఖ్యమైన అంశాలలో ఉంది: సరైన ఆపరేషన్ మరియు క్రమశిక్షణతో కూడిన నిర్వహణ. సరైన ఆపరేషన్ స్థిరమైన అవుట్‌పుట్ నాణ్యతను నిర్ధారిస్తుంది, అయితే క్రమబద్ధమైన నిర్వహణ దీర్ఘకాలిక, స్థిరమైన ఉత్పత్తికి హామీ ఇస్తుంది. రెండూ ఏకీకృతమైనప్పుడు మాత్రమే తయారీదారు వారి పరికరాల పెట్టుబడిపై గరిష్ట రాబడిని సాధించగలరు.

సంబంధిత వార్తలు
నాకు సందేశం పంపండి
వార్తల సిఫార్సులు
X
మీకు మెరుగైన బ్రౌజింగ్ అనుభవాన్ని అందించడానికి, సైట్ ట్రాఫిక్‌ను విశ్లేషించడానికి మరియు కంటెంట్‌ను వ్యక్తిగతీకరించడానికి మేము కుక్కీలను ఉపయోగిస్తాము. ఈ సైట్‌ని ఉపయోగించడం ద్వారా, మీరు మా కుక్కీల వినియోగానికి అంగీకరిస్తున్నారు.గోప్యతా విధానం
తిరస్కరించుఅంగీకరించు